


Hitsaus on yksi kriittisimmistä prosesseistaSSAW-putkien tuotanto, ja hitsin laatu vaikuttaa suoraan valmiin putken lujuuteen, turvallisuuteen ja käyttöikään. SSAW-putkien valmistuksessa käytetään upokaarihitsausta spiraalihitsaussauman luomiseen, ja hitsausvirtauksella on tässä prosessissa olennainen rooli. Vaikka hitsauskoneet, hitsauslanka, virta, jännite ja hitsausnopeus saavat paljon huomiota, hitsausvuon laatu ja laatu ovat yhtä tärkeitä.
OikeaHitsausfluksivarten SSAW putketauttaa suojaamaan sulaa hitsausallasta, vakauttamaan hitsauskaaren, hallitsemaan hitsin -metallikemiaa ja tukemaan asianmukaista tunkeutumista. Sopimaton juoksute tai huonosti varastoitu juoksutusaine voi aiheuttaa huokoisuutta, kuonasulkeumia, halkeamia, epävakaa hitsausta ja epäjohdonmukaisia hitsin ominaisuuksia. Siksi valmistajien tulisi pitää vuon valintaa ja hallintaa tärkeänä osana putkien kokonaistuotantoa ja laadunvalvontaa.
Mikä on hitsausvirtaus?
Hitsausvirtauson rakeinen materiaali, jota käytetään upokaarihitsauksessa. sisäänSSAW-putkien tuotanto, sulate sijoitetaan hitsausalueen päälle, kun taas hitsauslanka muodostaa kaaren juoksutekerroksen alla. Valokaari sulattaa hitsauslangan ja teräksen reunat, kun taas sulate sulaa osittain muodostaen suojaavan kuonakerroksen.
PäätoiminnotUpotettu kaarihitsausfluksiSuojaavat sulaa hitsiä ilman epäpuhtauksilta, stabiloivat kaaria, vaikuttavat hitsin muotoon ja tunkeutumiseen sekä auttavat kontrolloimaan valmiin hitsin kemiallisia ja mekaanisia ominaisuuksia. Koska se suorittaa useita toimintoja samanaikaisesti, juoksutteen laadulla voi olla suora vaikutus putken hitsin suorituskykyyn.
Miksi Flux Grade on tärkeä
Arvosanahitsausvirtausmäärittää sen kemiallisen koostumuksen, fysikaaliset ominaisuudet, sulamiskäyttäytymisen ja vuorovaikutuksen hitsauslangan ja perusteräksen kanssa. Erilaiset juoksutelaadut on suunniteltu erilaisiin hitsaussovelluksiin ja materiaalivaatimuksiin. Siksi juoksutteen valitseminen vain siksi, että sillä on korkeampi laatu tai korkeampi hinta, ei takaa parempia tuloksia.
Sopivan juoksutteen on oltava yhteensopiva teräslaadun, hitsauslangan, hitsausparametrien ja vaaditun putkistandardin kanssa. Kun nämä tekijät sovitetaan oikein, hitsausprosessista tulee vakaampi ja valmiilla hitsillä saavutetaan vaadittu lujuus ja sitkeys.
Vaikutus hitsin lujuuteen
Hitsisauma on yksi SSAW-putken tärkeimmistä osista, koska sen on kestettävä mekaanista kuormitusta ja monissa sovelluksissa sisäistä painetta. Hitsausvirtaus voi vaikuttaa lopullisen hitsin -metallikemiaan ja jähmettymisominaisuuksiin, mikä puolestaan vaikuttaa mekaanisiin ominaisuuksiin.
Oikein valittuSSAW putki Hitsausfluksivoi auttaa hitsillä saavuttamaan vaaditun vetolujuuden, myötörajan, sitkeyden ja sitkeyden. Jos juoksutusaine ei sovellu hitsauslangalle ja perusteräkselle, hitsaus ei välttämättä saavuta vaadittuja mekaanisia ominaisuuksia, vaikka hitsausprosessi näyttäisi visuaalisesti hyväksyttävältä.
Vaikutus hitsin läpäisyyn
Kunnollinen tunkeutuminen on välttämätöntä teräsnauhan reunojen välisen vahvan liitoksen saavuttamiseksi. SSAW-tuotannon aikana vuo toimii yhdessä hitsausvirran, jännitteen, kulkunopeuden ja hitsauslangan kanssa vaikuttaen lämmön syöttöön ja hitsausaltaan käyttäytymiseen.
Jos hitsausolosuhteita ei valvota kunnolla, tunkeutuminen voi olla riittämätöntä, jolloin teräsreunojen välille syntyy heikko liitos. Liiallinen tunkeutuminen voi myös aiheuttaa ei-toivottua hitsin geometriaa. Siksi sulate tulisi valita ja testata osana täydellistä hitsausmenettelyä sen sijaan, että sitä harkittaisiin erikseen.
Rooli hitsausvirheiden ehkäisyssä
Oikea juoksutusaineen valinta ja käsittely voivat auttaa vähentämään useita yleisiä hitsausvirheitä. Näitä voivat olla huokoisuus, kuonasulkeumat, epätäydellinen fuusio, halkeamat, alaleikkaus ja epävakaa hitsin muodostuminen.
On kuitenkin tärkeää ymmärtää, että virtausaine ei ole ainoa hitsausvirheitä aiheuttava tekijä. Virheellinen hitsausnopeus, sopimaton virta tai jännite, huono reunan esikäsittely, likaantunut teräs, väärä langan sijoittelu ja laiteongelmat voivat myös aiheuttaa vikoja. Hyvä vuonhallinta on siksi yhdistettävä kokonaisuuden asianmukaiseen hallintaanSSAW-putkien tuotantokäsitellä.
Fluxin ja hitsauslangan yhteensopivuuden merkitys
Hitsausvirtausja hitsauslanka on valittava yhteensopivaksi yhdistelmäksi. Hitsauslanka syöttää lisää metallia hitsiin, kun taas virtaus ohjaa hitsausympäristöä ja voi vaikuttaa lopulliseen hitsin -metallikoostumukseen.
Yhden hitsauslangan kanssa hyvin toimiva juoksutusaine ei välttämättä tuota samaa tulosta toisella langalla. Tästä syystä valmistajien tulee harkita perusterästä, hitsauslankaa, hitsausvirtausta ja hitsausparametreja yhdessä. Tämä yhdistelmä tulee testata asianmukaisesti ja hyväksyä sovellettavien tuotantovaatimusten ja standardien mukaisesti.
Kosteudenhallinnan merkitys
Kosteus on yksi tärkeimmistä tekijöistä, jota tehtaiden on valvottava käsittelyn aikanahitsausvirtaus. Jopa korkealaatuinen juoksute voi aiheuttaa hitsausongelmia, jos se imee liiallista kosteutta varastoinnin aikana.
Kosteus voi tuoda vetyä hitsausprosessiin ja edistää huokoisuutta tai vety{0}}säröilyä epäsuotuisissa olosuhteissa. Tästä syystä tehtaiden tulisi varastoida juoksutetta kuivissa olosuhteissa ja suojata avaamatonta ja käsiteltyä juoksutetta kosteudelta ja veden saastumiselta.
Oikea Fluxin säilytys
Oikea säilytys on välttämätöntä suorituskyvyn ylläpitämiseksiSSAW putki Hitsausfluksi. Fluxia tulee säilyttää puhtaassa, kuivassa ympäristössä ja suojassa sateelta, kosteudelta, öljyltä, pölyltä ja muilta epäpuhtauksilta.
Tehtaiden tulee myös ylläpitää eri juoksutusainelaatujen ja -erien asianmukaista tunnistamista. Erilaisia juoksutetta ei saa sekoittaa vahingossa, koska niiden kemialliset ja fysikaaliset ominaisuudet voivat vaihdella. Selkeät merkinnät ja valvottu varastointi voivat auttaa estämään materiaalivirheet tuotannon aikana.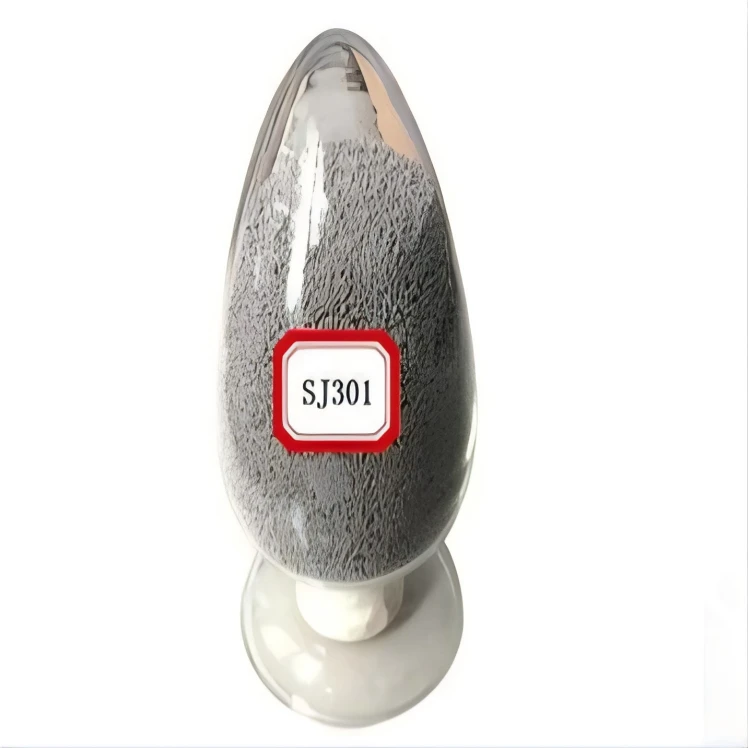
Flux kuivaus ja ilmastointi
Suutteen tyypistä riippuen ennen hitsausta saatetaan tarvita kuivausta tai käsittelyä. Vaaditun lämpötilan ja pitoajan tulee aina noudattaa sulatteen valmistajan teknisiä ohjeita ja soveltuvaa hitsausmenetelmää.
Väärä kuivaus voi vaikuttaa negatiivisesti juoksutteen suorituskykyyn, kun taas riittämätön kuivaus voi jättää materiaaliin liiallista kosteutta. Kuivumisen jälkeen sulate tulee myös suojata kosteudelta hitsausalueelle siirron aikana.
Flux Basicity ja hitsin laatu
Suutteen emäksisyys on toinen tärkeä ominaisuus, joka voi vaikuttaa hitsauksen suorituskykyyn. Eri juoksutusainejärjestelmillä on erilaiset kemialliset koostumukset ja emäksisyystasot, jotka voivat vaikuttaa hitsin -puhtauteen, sitkeyteen ja muihin ominaisuuksiin.
Korkeampi emäksisyys ei automaattisesti tarkoita, että juoksute on parempi jokaiseen käyttötarkoitukseen. Sopiva virtaus riippuu teräslaadusta, hitsauslangasta, vaadituista mekaanisista ominaisuuksista, hitsausmenetelmästä ja sovellettavasta standardista. Valmistajien tulisi siksi arvioida koko hitsausjärjestelmä sen sijaan, että valitsisivat juokstetta pelkästään sen emäksisyyden perusteella.
Flux-hiukkasten koko ja syöttö
Fluxin fyysinen kunto on myös tärkeä tuotannon aikana. Tasainen hiukkaskoko mahdollistaa juoksutteen virtauksen kunnolla ja säilyttää vakaan peiton hitsausalueella.
Liiallinen pöly, suuret hiukkaset tai epäjohdonmukainen materiaali voivat häiritä juoksutteen syöttöä ja vaikuttaa valokaaren suojaukseen. Suutteensyöttöjärjestelmä on siksi tarkastettava säännöllisesti tasaisen ja jatkuvan syötön varmistamiseksi hitsauksen aikana.
Palautetun vuon hallinta
Suurissa SSAW-tuotantolaitoksissa käyttämätön juoksutusaine kerätään usein talteen ja käytetään uudelleen. Talteen otettu juoksute voi kuitenkin sisältää kuonahiukkasia, metallihiukkasia, pölyä, kosteutta ja muita epäpuhtauksia.
Tästä syystä talteen otettu virtausaine tulee kerätä kunnolla, seuloa ja hallita ennen uudelleenkäyttöä. Tehtaiden tulee noudattaa sulatteen valmistajan suosituksia kierrätetyn materiaalin uudelleenkäytöstä. Jos talteenotetun juoksutteen sekoittaminen uuteen juoksutteeseen sallitaan, sekoitussuhdetta on säädettävä johdonmukaisesti.
Vuote- ja hitsausparametrit
Oikea juoksutusainelaatu ei kompensoi vääriä hitsausparametreja. Vakaa hitsausprosessi vaatii koordinoinnin vuon, hitsauslangan, virran, jännitteen, hitsausnopeuden, langan jatkeen ja vuonsyötön välillä.
Kun tehdas vaihtaa juoksutuslaatua tai hitsauslankaa, olemassa olevaa hitsausmenetelmää tulee tarkistaa. Sovelluksesta ja sovellettavasta standardista riippuen voidaan vaatia lisätestausta tai menettelyn kelpuutusta. Tämä auttaa varmistamaan, että uusi kulutusosien yhdistelmä tarjoaa vaaditun hitsaustehon.
Tärkeys eri teräslaaduille
Eri teräslaaduilla on erilaiset hitsausominaisuudet ja mekaaniset vaatimukset. Tavalliselle hiiliteräkselle sopiva juoksute- ja hitsauslangan yhdistelmä ei välttämättä sovellu korkeamman-lujuuden putkilinjateräkselle.
Vaativissa putkisovelluksissa valmistajien on kiinnitettävä erityistä huomiota hitsin lujuuteen, iskunkestävyyteen, hitsin -metallikemiaan, vedyn hallintaan ja lämmönsyöttöön. Valitse sopivaSSAW putki Hitsausfluksion siksi erityisen tärkeä valmistettaessa putkia korkeammista-lujista tai spesifikaatioiden-herkistä teräksistä.
Vaikutus tuotannon tehokkuuteen
Fluxin laatu voi myös vaikuttaa tuotannon tehokkuuteen. Oikein valittu ja hallittu vuo voi edistää vakaata valokaaren toimintaa, tasaista hitsausnopeutta, vähemmän keskeytyksiä ja vähentää uudelleentyöstöä.
Korkealle{0}}kapasiteetilleSSAW-putkien tuotantoPienikin hitsivirheiden väheneminen voi tuottaa merkittäviä etuja, koska tuotanto on jatkuvaa ja putkia voidaan valmistaa suuria määriä. Vakaa juoksutusaineen syöttö ja tasainen kulutusmateriaalin laatu tukevat siten sekä tuotteiden laatua että tuotannon tehokkuutta.
Hitsausfluksin laadunvalvonta
Tehtaiden tulisi perustaa oma laadunvalvontamenettelyhitsausvirtaus. Saapuvan tarkastuksen tulee varmistaa juoksutusainelaatu, valmistaja, eränumero, pakkauksen kunto ja asiaankuuluvat todistukset. Varastoinnin aikana tehtaan tulee valvoa pakkauksen eheyttä ja suojata materiaalia kosteudelta ja saastumiselta.
Tuotannon aikana käyttäjien tulee seurata juoksutusaineen syöttöä, kuivausolosuhteita ja talteenotetun juoksutteen tilaa. Hitsauksen tarkastuksessa tulee sitten varmistaa, tuottavatko valitut kulutusaineet ja hitsausparametrit vaaditun hitsin laadun. Tämä luo jäljitettävyyden tulevasta juoksutusaineesta valmiiseen putkeen.
Yleiset virheet vältettävät
Tehtaiden tulee välttää useita yleisiä virheitä johtamisessahitsausvirtaus.Fluxin käyttö tarkistamatta sen yhteensopivuutta hitsauslangan ja teräslaadun kanssa voi johtaa epävakaaseen hitsaukseen tai epäsopiviin hitsausominaisuuksiin. Erilaisten juoksutuslaatujen sekoittaminen voi luoda arvaamattomia hitsausolosuhteita, kun taas huono varastointi voi aiheuttaa kosteutta.
Toinen yleinen virhe on virtauksen muuttaminen tarkistamatta hitsausmenettelyä. Vaikka uusi juoksute näyttää samanlaiselta, sen kemialliset ja fysikaaliset ominaisuudet voivat olla erilaisia. Valmistajien on siksi tarkistettava kaikki uudet kulutustarvikkeet ennen kuin ne ottavat ne tavanomaiseen tuotantoon.
 Kuinka valita oikea virtaus
Oikean juoksutteen valinta edellyttää useiden tekijöiden huomioon ottamista, mukaan lukien teräslaatu, hitsauslankojen luokitus, vaadittu hitsin lujuus, iskunkestävyys, putken seinämän paksuus, hitsausvirta, hitsausjännite, tuotantonopeus ja sovellettavat putkistandardit.
Valmistajan tulee valita sulate, joka on todistettu sopivaksi koko hitsausjärjestelmään. Tarvittaessa on suoritettava hitsausmenettelyn pätevyys ja tuotannon testaus sen varmistamiseksi, että yhdistelmällä voidaan saavuttaa jatkuvasti vaaditut tulokset.
Flux osana yleistä putkien laadunvalvontaa
Vaikkahitsausvirtauson erittäin tärkeä, se on vain yksi osa putken yleistä laatua. Laadukkaat-SSAW-putket edellyttävät teräskelan laadun, reunojen valmistelun, spiraalinmuodostuksen, hitsauslangan, sulatteen, hitsausparametrien, laitteiden kohdistuksen, rikkomattoman testauksen, hydrostaattisen testauksen ja mittatarkastuksen asianmukaista valvontaa.
Korkealaatuinen-juuste ei kompensoi huonoa muovausta, vääriä hitsausparametreja, vaurioituneita laitteita tai sopimattomia raaka-aineita. Tavoitteena tulisi siksi olla täydellinen ja valvottu tuotantojärjestelmä, jossa kaikki keskeiset tekijät toimivat yhdessä.
Yhteenveto
Laatu ja laatuhitsausvirtausovat erittäin tärkeitä SSAW-putkien tuotannossa, koska vuo vaikuttaa suoraan upokaarihitsausprosessiin ja siitä aiheutuviin hitsin ominaisuuksiin. OikeaHitsausfluksi SSAW-putket tukevat vakaata valokaaren toimintaa, asianmukaista läpäisyä, luotettavaa hitsauslujuutta, hyvää sitkeyttä ja pienempiä vikoja.
Oikean virtauksen valitseminen on kuitenkin vasta alkua. Oikea varastointi, kuivaus, käsittely, syöttö, talteenotto ja yhteensopivuus hitsauslangan ja teräslaadun kanssa ovat yhtä tärkeitä. Tästä syystä hitsausmassaa tulee käsitellä kontrolloituna tuotantomateriaalina eikä tavallisena kulutushyödykkeenä.
Valmistajille, jotka käyttävätSSAW-putkien tuotantolinja, tiukka vuonhallinta yhdistettynä päteviin hitsausmenetelmiin, luotettavat laitteet, ammattitaitoiset käyttäjät ja tehokas tarkastus tarjoavat vahvan perustan turvallisten, kestävien ja korkealaatuisten -SSAW-putkien valmistamiselle.


