


A Kevyt kölin valmistuskoneon rullamuovauskone, joka on suunniteltu valmistamaan kevyitä teräsköliä, joita käytetään kattoissa, väliseinäjärjestelmissä, seinien kehyksessä ja muissa kevytrakenteissa. Kone ottaa sinkittyä terästä tai muuta sopivaa metallinauhaa kelasta ja muotoilee niitä jatkuvasti haluttuun köliprofiiliin.
Toisin kuin perinteiset valmistusmenetelmät, jotka vaativat yksittäisiä leikkaus- ja taivutustoimenpiteitä, telamuovausjärjestelmä suorittaa muovausprosessin jatkuvasti. Teräsnauha kulkee sarjan erityisesti suunniteltujen rullien läpi, ja jokainen asema muuttaa asteittain litteää nauhaa lopulliseen kölimuotoon.
Kevyitä teräsköliä käytetään yleisesti, koska ne ovat kevyitä, mitoiltaan yhtenäisiä, helppoja asentaa ja soveltuvat moderniin sisustukseen. Oikein suunniteltuKevyt teräskölikoneauttaa valmistajia tuottamaan suuria määriä näitä profiileja, joiden mitat ovat tasaiset ja laadultaan vakaa.
Mikä on kevyt köli?
Kevyt köli on ohut{0}}teräsrunkoprofiili, jota käytetään tuki- tai rakenneosana kevyissä katto- ja väliseinäjärjestelmissä. Sovelluksesta riippuen profiililla voi olla erilaisia muotoja, leveyksiä, korkeuksia ja vahvistuksia.
Yleisiä tuotteita ovat kattokanavat, pääkanavat, karvauskanavat, seinänastat, kiskot ja muut niihin liittyvät kevyet teräsprofiilit.
Teräs toimitetaan yleensä kelamuodossa ja muotoillaan jatkuvasti vaadittuun poikki{0}}muotoon.
Kuinka kevyt kölinvalmistuskone toimii?
Työprosessi aKevyt kölin valmistuskoneyleensä alkaa lataamalla teräskela irtikelaamiseen. Nauha ohjataan sitten muodostusosaan.
Muotoilurullat taivuttavat tasaisen nauhan vähitellen useiden vaiheiden läpi. Jokainen tela-asema suorittaa pienen määrän muodonmuutosta, jolloin kone saavuttaa lopullisen profiilin ilman liiallista rasitusta materiaaliin.
Kun profiili on täysin muodostettu, leikkausjärjestelmä leikkaa jatkuvan osan ennalta määrättyihin pituuksiin.
Yleinen tuotantojärjestys on:
Teräskela → Irrotus → Oikaisu → Ohjaus → Rullamuovaus → Lävistys → Leikkaus → Valmis köli
Jokainen kone ei vaadi lävistystä, ja tarkka järjestys riippuu tuotteen suunnittelusta.
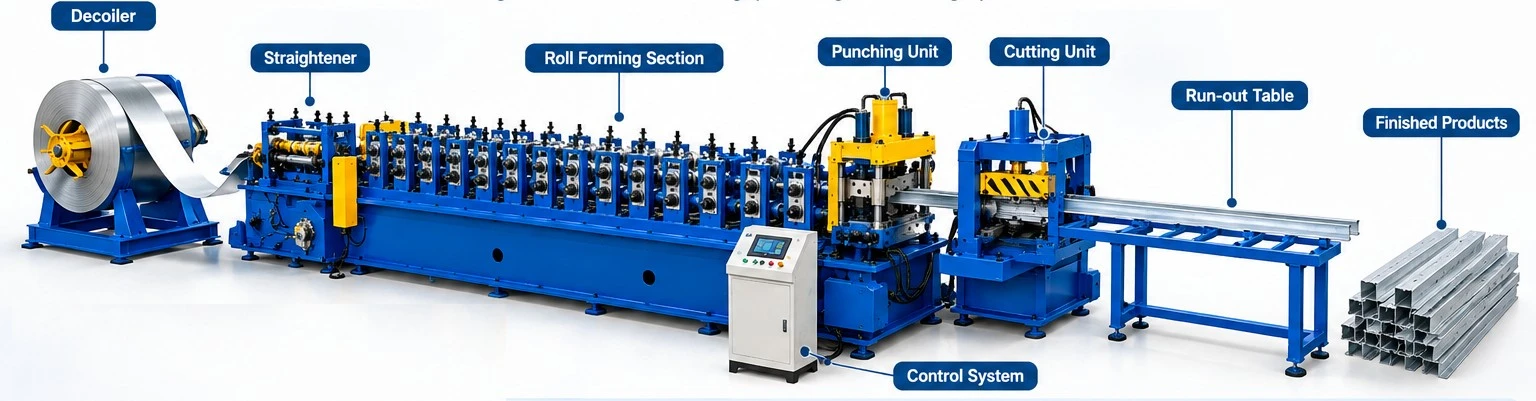
Kevyen kölin tuotantolinjan pääkomponentit
TäydellinenSteel Köli -tuotantolinjakoostuu useista yhteensovitetuista osista. Kokoonpano riippuu köliprofiilista, materiaalin paksuudesta, kelan leveydestä, tuotantonopeudesta ja vaaditusta automaatiotasosta.
|
Koneen osa |
Päätoiminto |
|
Decoiler/Uncoiler |
Pitää kiinni ja purkaa teräskelan |
|
Oikaisuyksikkö |
Korjaa nauhan muodon ennen muotoilua |
|
Ruokintajärjestelmä |
Lähettää materiaalin muodostusosaan |
|
Ohjausjärjestelmä |
Säilyttää nauhan kohdistuksen |
|
Lävistysyksikkö |
Luo tarvittaessa reikiä tai rakoja |
|
Rullanmuodostuskone |
Muodostaa teräksen köliprofiiliksi |
|
Leikkausjärjestelmä |
Leikkaa muodostuneen kölin pituudeksi |
|
Loppuun -taulukko |
Tukee valmiita tuotteita |
|
PLC-ohjausjärjestelmä |
Ohjaa tuotantoprosessia |
Purkain teräsköllien tuotantoon
Purkain on tuotantolinjan ensimmäinen suuri osa. Se pitää teräskelan kiinni ja vapauttaa nauhan kontrolloidulla nopeudella.
Kevyiden kölien valmistuksessa kelat ovat yleensä suhteellisen kapeita ja ohuita verrattuna raskaiden rakenneprofiilien keloihin. Purkaimen tulee kuitenkin tarjota vakaa syöttö, koska nauhan kireyden vaihtelut voivat vaikuttaa muovausprosessiin.
Tuotantovaatimuksista riippuen koneessa voidaan käyttää manuaalista tai hydraulista laajennusjärjestelmää. Automaattinen kelojen lastaus voidaan sisällyttää myös edistyneempiin tuotantolinjoihin.
Rullamuovausosasto
Rullamuovausosa on koneen sydän. Se koostuu useista muodostusasemista, jotka on järjestetty peräkkäin.
Ensimmäiset asemat alkavat taivuttaa litteää teräsnauhaa. Seuraavat asemat lisäävät profiilin muotoa asteittain, kunnes haluttu köli{1}}poikkileikkaus on saavutettu.
Muotoilutelat on valmistettava ja kohdistettava tarkasti. Väärä telan suunnittelu tai kohdistus voi aiheuttaa profiilin muodonmuutoksia, vääntymistä, mittojen vaihtelua tai pintajälkiä.
Tästä syystä telarakenne tulisi kehittää erityisesti vaadittua köliprofiilia ja materiaalia varten.
Lävistysjärjestelmä
Jotkut kevyet köliprofiilit vaativat reikiä tai uria asennusta, liittämistä tai säätöä varten. Nämä reiät voidaan valmistaa automaattisesti rullamuovausprosessin aikana.
Lävistysyksikkö voidaan asentaa ennen muovauslinjaa tai sen sisään tuotteen suunnittelusta ja tuotantovaatimuksista riippuen.
Esimerkiksi väliseinän tappi voi vaatia toistuvia reikiä koko pituudeltaan. Automaattinen lävistysjärjestelmä voi tuottaa nämä aukot ennalta määrätyin välein teräsnauhan liikkuessa linjan läpi.
Lävistysasennon on oltava synkronoitu materiaalin liikkeen kanssa tarkan reikävälin säilyttämiseksi.
Leikkausjärjestelmä
Muotoilun jälkeen jatkuva köliprofiili leikataan yksittäisiksi kappaleiksi. Leikkausjärjestelmä voidaan konfiguroida erilaisille valmiille pituuksille.
Valmistaja voi valmistaa esimerkiksi köliä, joiden pituudet ovat:
- 2000 mm
- 2400 mm
- 2700 mm
- 3000 mm
- 4000 mm
Muut räätälöidyt pituudet
Todellinen leikkausalue riippuu koneen kokoonpanosta ja asiakkaan vaatimuksista.

Tyypillinen materiaalin paksuus
Kevyet kölit valmistetaan yleensä suhteellisen ohuesta teräsnauhasta. Tuotteesta ja sovelluksesta riippuen kone voi olla suunniteltu noin0,4-1,2 mmmateriaalia.
Jotkut koneet voivat kattaa kapeamman alueen, kuten0,5-0,8 mm, kun taas raskaammat{0}}käyttöprofiilijärjestelmät voivat ottaa huomioon lähestyvän materiaalin1,5 mm.
|
Sovellus |
Arvioitu paksuus |
|
Kevyet kattoprofiilit |
0,4-0,8 mm |
|
Vakio kevyet kölit |
0,5-1,0 mm |
|
Raskaammat kehysprofiilit |
0,8-1,2 mm |
|
Erikoisprofiilit |
Jopa noin 1,5 mm |
Todellinen paksuuskyky on määritettävä profiilin, teräslaadun, myötörajan ja koneen rakenteen mukaan.
Tyypillinen nauhan leveys
Tarvittava syöte{0}}kaistaleveys riippuu lopullisesta köliprofiilista. Koska eri profiilit vaativat erilaisia kehitettyjä leveyksiä, konetta ei voida valita pelkästään valmiin profiilin leveyden perusteella.
Esimerkiksi kone, joka valmistaa kapeaa kattokanavaa, voi vaatia noin nauhaleveyden50-100 mm, kun taas suuremmat seinäkehysprofiilit saattavat vaatia huomattavasti leveämpiä liuskoja.
Tästä syystä valmistajan tulee laskea profiilin kehitetty leveys ennen rullamuovausjärjestelmän suunnittelua.
Tyypillinen tuotantonopeus
Tuotantonopeus riippuu profiilin monimutkaisuudesta, materiaalin paksuudesta, lävistysvaatimuksista, leikkauspituudesta ja automaatiosta.
Tyypillinen kevyt kölirullakone voi toimia noin20-60 m/min, kun taas erikoistuneet nopeat{0}}järjestelmät voivat toimia suuremmilla nopeuksilla sopivissa olosuhteissa.
Lävistys- ja leikkaustoimenpiteet voivat vaikuttaa teholliseen tuotantonopeuteen. Koneen suurinta muovausnopeutta ei siksi tule tarkastella erillään sen lävistys- ja leikkausjaksosta.
Galvanoitu teräs kevyille köille
Galvanoitua terästä käytetään yleisesti kevyen kölin valmistuksessa, koska sinkkipinnoite suojaa alla olevaa terästä korroosiolta.
Pinnoite voi myös tehdä valmiista profiilista sopivan sisärakennusympäristöihin, joissa vaaditaan pitkäkestoista kosteuden- ja hapettumiskestävyyttä-.
Sinkityn teräksen valssaus vaatii kuitenkin huolellista valvontaa. Liiallinen paine, väärä telan välys tai vaurioituneet työkalut voivat merkitä sinkkipinnoitetta.
Oikean telan kohdistuksen ylläpitäminen on siksi tärkeää sekä mittojen laadun että pinnan ulkonäön kannalta.
Rullasuunnittelun merkitys
Rullatyökalut määräävät kölin lopullisen muodon ja mittatarkkuuden. Jokaisen valssausaseman tulee saada aikaan kontrolloitu määrä muodonmuutosta.
Jos yhdessä asemassa tehdään liikaa muovausta, materiaali voi kokea liiallista jännitystä. Jos muovausjärjestys on huonosti suunniteltu, profiiliin voi muodostua vääntymistä, taipumista tai epätasaisia laippoja.
Hyvin{0}}suunniteltu rullamuovausjärjestelmä jakaa muodonmuutoksen useille asemille.
Myös telamateriaali ja pinnan viimeistely ovat tärkeitä, etenkin kun työstetään esi-pinnoitettua tai galvanoitua terästä.
Materiaalien kohdistuksen merkitys
Tarkka nauhan kohdistus on välttämätöntä koko tuotantolinjalla. Jos materiaali joutuu muodostusteloihin vinossa, valmis köli voi vääntyä tai liikkua sivusuunnassa.
Sivuohjaimet auttavat pitämään nauhan oikean asennon ennen kuin se menee muodostusasemiin.
Käyttöönoton ja käytön aikana käyttäjien tulee tarkistaa, että nauha pysyy keskellä ja että rullat ovat oikein linjassa.
PLC ja automaattiohjaus
ModerniKevyt teräskölikoneetkäyttävät yleisesti PLC{0}}pohjaisia ohjausjärjestelmiä tuotantoprosessin koordinointiin.
Käyttäjä voi yleensä syöttää parametreja, kuten:
- Tuotteen pituus
- Tuotantomäärä
- Lyöntietäisyys
- Linjan nopeus
- Leikkausasetukset
- Tuotevalikoima
PLC vastaanottaa signaaleja antureilta ja koodereilta ja koordinoi syöttö-, lävistys-, muotoilu- ja leikkaustoimintoja.
HMI-kosketusnäyttö voi tarjota tietoja koneen tilasta, tuotantomäärästä, hälytyksistä ja toimintaparametreista.
Automaattinen pituussäätö
Tarkka pituuden hallinta on erityisen tärkeää, koska rakennusprojektit vaativat usein standardoitujen mittojen mukaisia köliä.
Anturi mittaa teräsnauhan liikettä ja välittää sijainnin ohjausjärjestelmälle. Kun ohjelmoitu pituus saavutetaan, leikkausjärjestelmä aktivoituu.
Johdonmukainen mittaus ja synkronointi auttavat minimoimaan pituusvaihtelun ja vähentämään materiaalihukkaa.

Kevyen kölinvalmistuskoneen edut
A Kevyt kölin valmistuskonetarjoaa useita etuja manuaaliseen profiilien valmistukseen verrattuna.
Jatkuva tuotanto:Koneella voidaan jatkuvasti muotoilla teräsnauhaa valmiiksi profiileiksi.
Tasaiset mitat:Oikein suunniteltu rullatyökalu tarjoaa toistettavat profiilimitat.
Korkea tuottavuus:Automaattinen muovaus ja leikkaus mahdollistavat valmistajien tuotannon suuria määriä tehokkaasti.
Vähennetty työvoima:Käyttäjien ei tarvitse taivuttaa ja leikata jokaista profiilia manuaalisesti.
Joustavat pituudet:Automaattinen leikkaus mahdollistaa erilaisten valmiiden pituuksien ohjelmoinnin.
Integroitu lävistys:Tarvittavat reiät ja raot voidaan sisällyttää tuotantoprosessiin.
Tehokas materiaalin käyttö:Tarkka muotoilu ja leikkaaminen voivat auttaa vähentämään turhaa jätettä.
Common Light Köliprofiilit
Erilaiset rakennusjärjestelmät vaativat erilaisia köliprofiileja. Rullamuovauskone voidaan suunnitella halutun{1}}poikkileikkausmuodon ympärille.
Yleisiä luokkia ovat:
|
Profiilin tyyppi |
Tyypillinen käyttö |
|
Kattokanava |
Alakattojärjestelmät |
|
Pääkanava |
Kattokehys |
|
Furring kanava |
Katto- ja seinätuki |
|
Stud |
Väliseinien ja seinien kehystys |
|
Seurata |
Liitos nastojen välillä |
|
U-kanava |
Kehystys- ja tukisovellukset |
|
Mukautettu profiili |
Erikoisrakennusjärjestelmät |
Koneistus on räätälöitävä tarkan profiilipiirustuksen mukaan.
Laadunvalvonta tuotannon aikana
Laadunvalvontaa tulee suorittaa koko tuotantoprosessin ajan. Valmiista köliistä tulee tarkistaa profiilin mitat, suoruus, pituus, reiän sijainti, pinnan kunto ja leikkauslaatu.
Tärkeitä tarkastuspisteitä ovat:
|
Laadun tarkistus |
Tarkoitus |
|
Profiilin leveys |
Tarkista mittatarkkuus |
|
Profiilin korkeus |
Vahvista vaadittu osio |
|
Laipan mitat |
Varmista oikea kokoonpano |
|
Pituus |
Tarkista leikkaustarkkuus |
|
Reiän asento |
Tarkista lävistyksen tarkkuus |
|
Suoruus |
Estä asennusongelmat |
|
Pinnan kunto |
Havaitse pinnoitteen tai työkalujen vauriot |
|
Leikkaava reuna |
Tarkista liiallisten purseiden varalta |
Säännöllinen tarkastus voi auttaa tunnistamaan muotoilu- tai työkaluongelmat ennen kuin suuria määriä viallisia profiileja valmistetaan.
Yleisiä ongelmia kevyen kölin tuotannon aikana
Rullamuovauksen aikana voi ilmetä useita ongelmia.
Profiilin vääntyminen voi johtua väärästä telan kohdistuksesta tai epätasaisesta muotoilusta. Mittojen vaihtelu voi johtua väärästä työkalusta tai materiaalin paksuuden vaihtelusta. Pintanaarmuja voi esiintyä, kun telat ovat vaurioituneet tai saastuneet.
Rei'itysvirheitä saattaa ilmetä, jos enkooderi tai rei'ityssynkronointi on määritetty väärin. Leikkausongelmia voivat johtua kuluneet terät tai väärät leikkausparametrit.
|
Ongelma |
Mahdollinen syy |
|
Profiilin vääntäminen |
Rullan kohdistusvirhe |
|
Epätasaiset mitat |
Väärä rullasäätö |
|
Pintanaarmuja |
Vaurioituneet tai saastuneet rullat |
|
reiän{0}}sijaintivirheet |
Virheellinen synkronointi |
|
Liialliset purseet |
Kuluneet leikkaustyökalut |
|
Materiaali vaeltaa |
Huono nauhaohjaus |
|
Profiilin muodonmuutos |
Väärä muodostusjärjestys |
Koneen huolto
Säännöllinen huolto on tarpeen tuotantolinjan luotettavan toiminnan varmistamiseksi. Muotoilurullat tulee tarkastaa ja puhdistaa säännöllisesti. Laakerit ja voimansiirron osat on voideltava valmistajan huolto-ohjelman mukaisesti.
Leikkuuterät on tarkastettava kulumisen varalta, kun taas lävistystyökalut on tarkastettava vaurioiden ja oikea välysten varalta.
Sähkökomponentit, anturit, PLC-järjestelmät ja käyttöliittymä tulee myös huoltaa. Hydraulikomponentit tulee tarkastaa vuotojen varalta, kun hydraulilaitteita käytetään.
Kuinka valita kevyt kölivalmistuskone
Ennen ostamista aKevyt kölin valmistuskone, valmistajien olisi määriteltävä selkeästi vaaditut tuotetiedot ja tuotantokapasiteetti. Tärkeitä tekijöitä ovat profiilipiirustus, teräslaatu, materiaalin paksuus, kelan leveys, kelan paino, vaadittu tuotantonopeus, valmis pituus, lävistysvaatimukset, leikkausmenetelmä, automaatiotaso, profiilien määrä, työkaluvaatimukset ja käytettävissä oleva tehdastila. Profiilipiirustus on erityisen tärkeä, koska rullatyökalut on suunniteltava kölin tarkan poikki-leikkauksen muodon mukaan. Materiaalin paksuus ja teräslaatu määräävät myös tarvittavan muovausvoiman, telan rakenteen ja koneen kokoonpanon. Valmistajien tulee ottaa huomioon vaadittu tuotantonopeus ja valmiin tuotteen pituus varmistaakseen, että kone pystyy saavuttamaan tuotantotavoitteet tehokkaasti. Jos tarvitaan reikiä tai muita kuvioita, koneessa tulee olla sopiva automaattinen lävistysjärjestelmä. Leikkausmenetelmän ja automaatiotason tulee myös vastata tuotantomäärää ja käyttövaatimuksia. Tehtaissa, jotka tuottavat useita köliprofiileja, vaihdettavat työkalut tai usean -profiilin kokoonpano voivat tarjota enemmän joustavuutta. Arvioimalla nämä tekijät huolellisesti valmistajat voivat valita koneen, joka tarjoaa vakaan tuotannon, tarkat profiilit, tehokkaan toiminnan ja pitkän aikavälin arvon.
Yhteenveto
A Kevyt kölin valmistuskoneon erikoistunut rullamuovausjärjestelmä kevyiden teräsrunkoprofiilien jatkuvaan tuotantoon, joita käytetään katto-, väliseinä-, seinä- ja muissa rakennussovelluksissa. Kone muuttaa galvanoidun tai muun sopivan teräskelan valmiiksi profiileiksi hallitun syöttö-, rullamuovaus-, lävistys- ja leikkausjakson kautta.
Tyypilliset koneet voivat käsitellä noin0,4-1,2 mmteräsnauha ja toimi noin20-60 m/min, kun taas tarkat tekniset tiedot riippuvat profiilista, materiaalilaadusta, tuotantovaatimuksista ja koneen kokoonpanosta. Valmiit pituudet voidaan yleensä ohjelmoida sovelluksiin, kuten2000–4000 mm, myös mukautetuilla pituuksilla.
Valmiin kölin laatu riippuu koko tuotantojärjestelmästä, mukaan lukien kelaus, nauhan ohjaus, rullatyökalut, lävistysjärjestelmä, leikkauslaitteet ja PLC-ohjaus. Oikea telan suunnittelu ja kohdistus ovat erityisen tärkeitä tarkkojen mittojen säilyttämiseksi ja vääntymisen tai muodonmuutosten estämiseksi.
Sopivalla konesuunnittelulla, tarkalla työkaluilla, automaattisella ohjauksella ja säännöllisellä huollolla, aSteel Köli -tuotantolinjavoi tarjota yhtenäisiä profiileja, korkeaa tuotantotehokkuutta, pienempiä työvoimavaatimuksia ja luotettavaa tuotantoa nykyaikaiseen kevytrakenteiden valmistukseen.


